


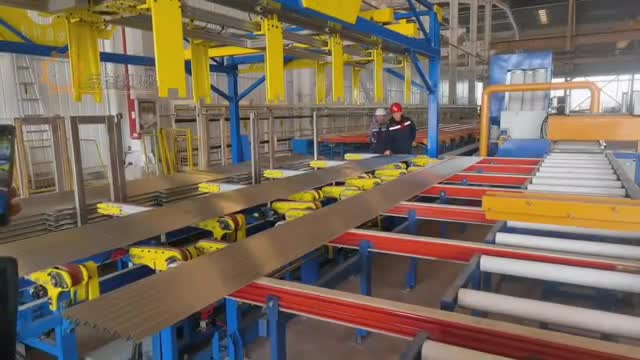
包装线布局先确定工序、流向和现场限制,再比较U型、Z型与Y型。路线形状不能直接代表产能或占地,多路汇流还需核对后段接收与订单分流规则。
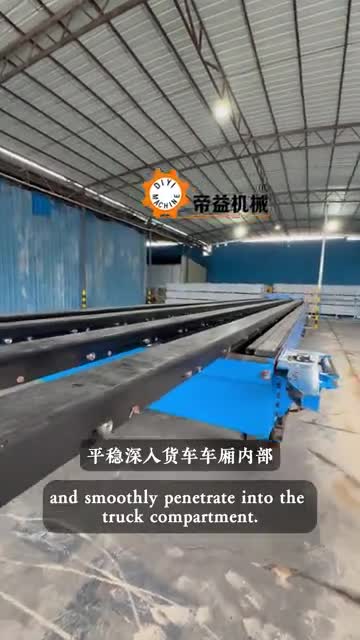
长料装柜要把备货、最终包件、平台承托、车厢对接及机构退出共同核对。准备就绪后的装载时间,不能直接作为包含包装与车辆等待的持续发货能力。
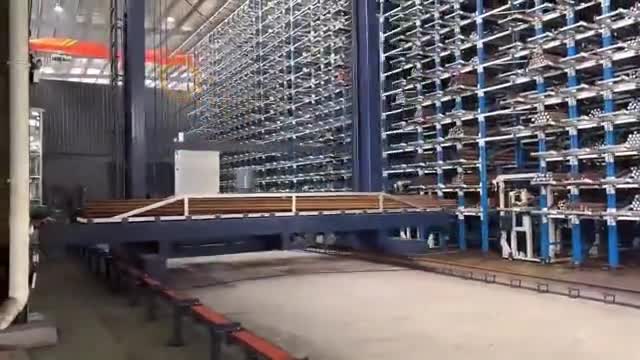
型材物流与仓储规划应先定义裸料、成扎或料框的状态,再按起终点任务、载荷、路线和交接条件组合设备。库存容量与搬运产能分别测算。
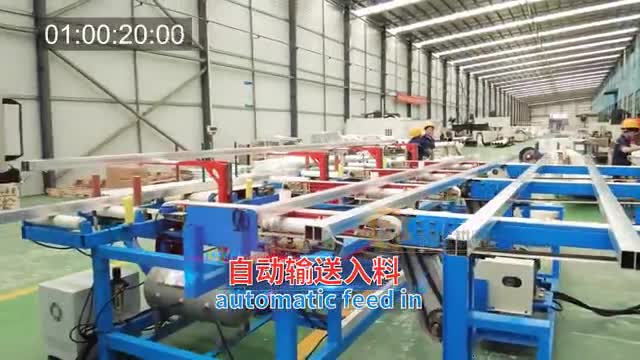
出口包装先以买方认可样包确定逐支保护、成扎包覆、支撑固定及标识,再规划仓储与装柜。不同工序分别确认,不把“出口”当成统一包装标准。
老线改造先记录停机、搬运与返工发生在哪个工位,再决定新增单机、输送或联动。保留设备的实际接口与停线切换条件,应在报价前核对。
铝型材包装整线应先确定单支与成扎交付要求,再组合保护、包装、装框与转运工序。方案需要同时核对物料状态、完整循环、机械接口和供货范围。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

