


铝型材包装整线应先确定单支与成扎交付要求,再组合保护、包装、装框与转运工序。方案需要同时核对物料状态、完整循环、机械接口和供货范围。
规格表应分别记录型材截面、单支长度、单支质量、表面状态、每扎数量和包装后的外形。裸料截面相同,合料后的宽高也可能因排列方式而不同;同一扎数量相同,木方、护角和保护材料又可能改变后段输送条件。因此上游按单支型材核对,下游按完成包装的单元核对,不能只给出一张成品远景照片就确定所有工位。
先选出常用规格、最大规格、最小规格和最容易发生表面损伤的代表件,分别确认希望交付的包装样品。若各客户要求不同,应写明哪些工序固定、哪些可跳过、哪些需要人工处理。贴膜只保护指定表面,套袋、包纸和缠绕涉及不同包覆方式,不能因为外观都用了塑料材料就视为相同工艺。
把目标班产换算成有效生产时间内需要完成的支数或扎数,同时记录每扎支数及各规格占比。单支工位和成扎工位使用的计量单位不同,比较前需要统一。循环记录应包含接料、处理、送出及接收等待;上料、合料、换卷、换规格、码放和空框补给由谁完成,也要进入时间记录。
相邻工位存在周期差时,应根据交接状态安排缓存。缓存不是任意增加输送长度,还要核对支撑间距、物料相互接触和积料后如何恢复。用平均速度评估时,容易忽略短时间集中来料;因此应同时提供班次总量与高峰到料形式,确认瓶颈工位和必要的人工协作。
机械接口表至少标注进出料方向、中心线、承托高度、可接受的物料姿态和维护区域。长料在工位之间移动时,支撑位置会变化,规划时需检查最大外伸和转移过程中的承托连续性。现有辊道、料架或堆放区是否继续使用,应在布局中标识,避免把已有设施误计入新设备范围。
控制接口需说明哪个工位发出接收就绪、哪个工位允许送出、料位如何确认,以及下游暂停后上游如何停止送料。这些是供需双方需要确认的交接条件,不应仅用“全自动联动”代替。若要求订单识别或数据上传,还需逐项确认数据来源、字段、通信方式和责任方。
验收前固定代表规格、包装材料和来料方式,分别记录包装效果、表面状态、完整循环时间及换型过程。对贴膜检查目标面和端部,对缠绕检查包覆和接缝,对输送检查承托与交接;各工序的合格要求应在项目文件中明确。演示录像可以帮助讨论机构动作,不能替代这些记录。
供货范围建议按主机、上料、合料、输送、缓存、装框、转运和控制接口逐段核对。报价比较时还需核对安装调试、培训、耗材及现场准备由谁负责,否则两条名称相同的包装线可能包含不同的设备段。相关设备可查看贴膜机、型材缠绕机和装框拆框系统。
提交实际物料、包装样品与现场布局,咨询配置。请注明希望改善的具体工位和验收要求,便于核对供货范围。
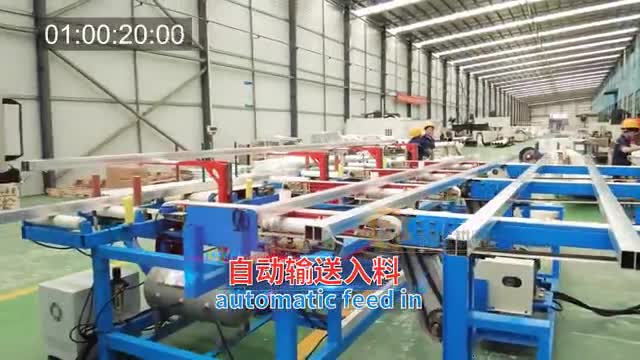
配图为对应演示视频截帧,已含帝益机械标识。上图为输送入料位置,下图为双轴缠绕工位。
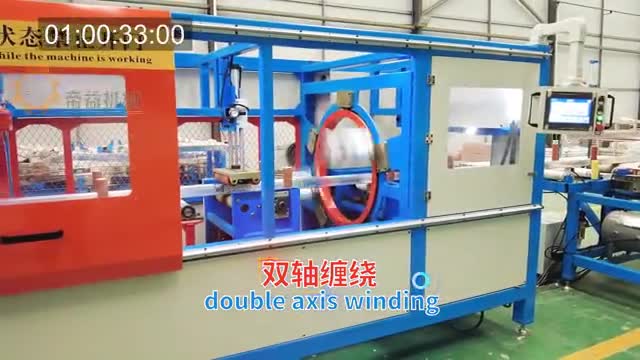
包装线现场实拍(30秒),展示滚筒输送入料与双轴缠绕工位。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

