


型材刚离开封口区时看着完整,到了出料辊道却沿封口张开;停机取样、放凉以后,手拉又觉得很牢。遇到这种情况,先查开裂发生在哪一刻、哪一层、哪一个位置。直接升温,可能掩盖交接牵拉,也可能把原本完整的膜压薄。
排查顺序可以固定为五步:确认膜材和封口结构;检查折边与污染;核实封刀接触;配对调整温度与实际接触时间;验证冷却支撑和首次承载。本文围绕热封闭合展开,分别检查封合、热收缩和后段交接。
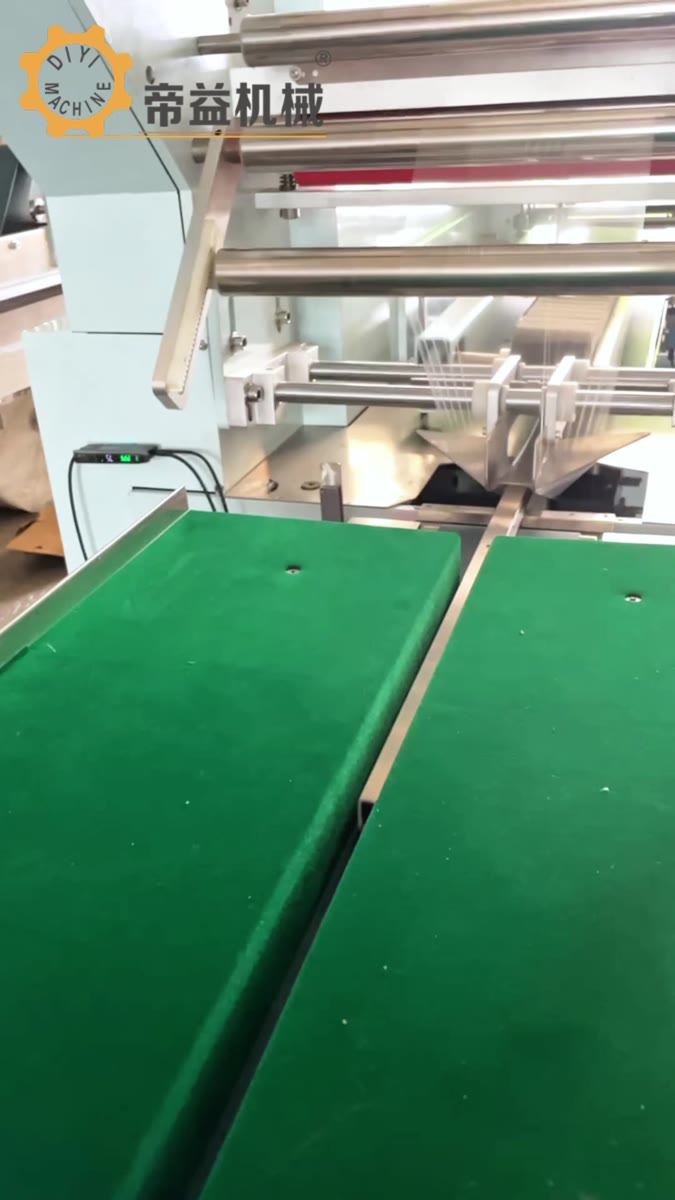
同样叫PE袋,厚度、树脂配方、添加剂和批次也可能不同。首先记录供方、牌号、批号、标称厚度与实测方法,确认内侧是否为相容的热封层。采用复合膜时,还要分清外层耐热层与内层封合层;把外表面误当作封合面,靠加热无法补救。
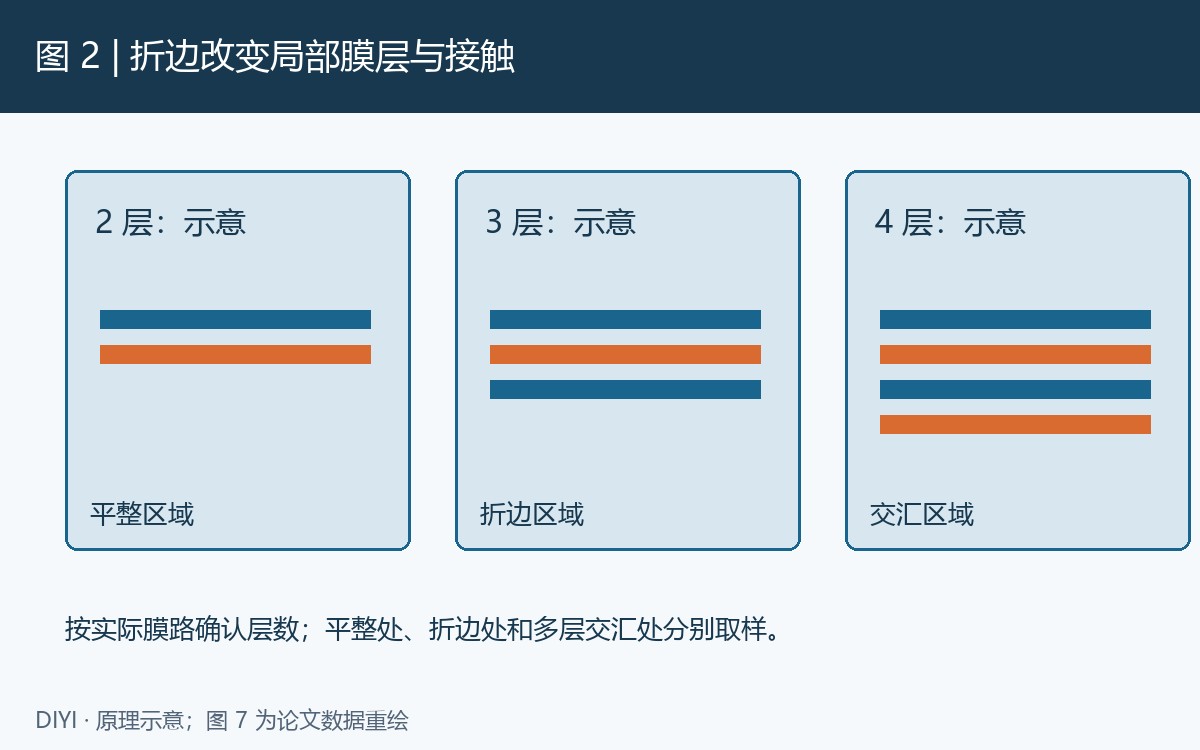
长型材端部容易把袋口带偏。褶皱、切屑、粉尘或局部油污一旦夹在接触面上,热量和压力就难以均匀传递。开裂只出现在一端时,先把该位置与折边、端面突出物对照,再检查两侧封刀是否平行。在中部、两端与折边交汇处分别取样检查。
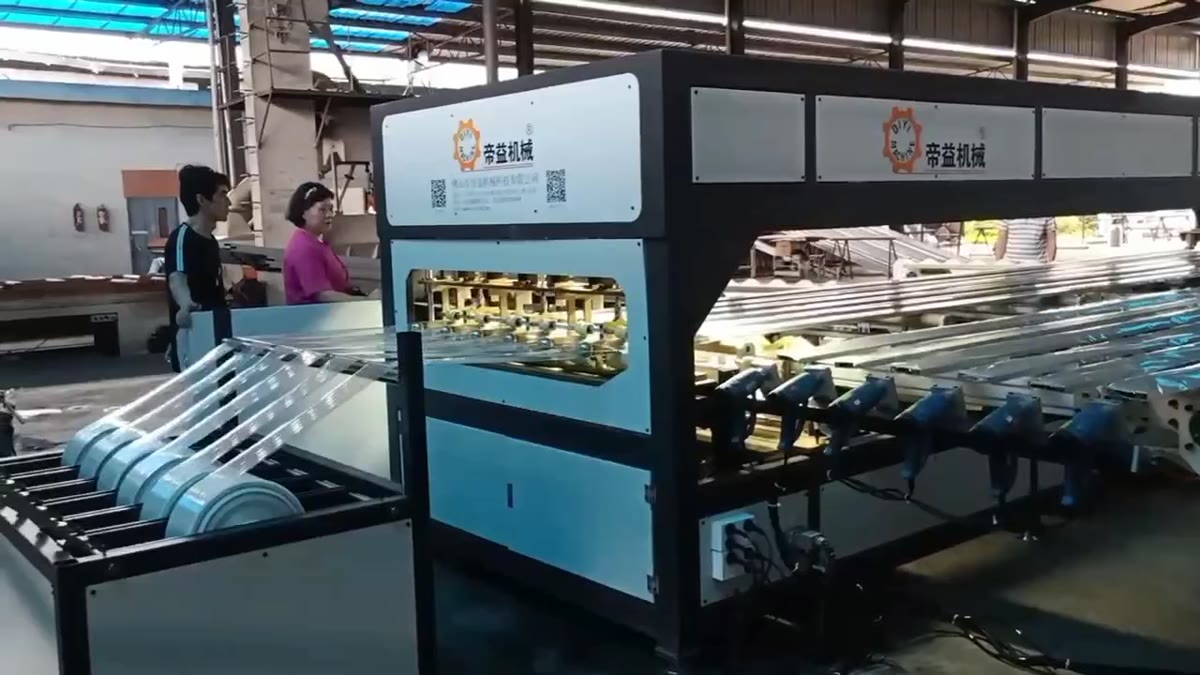
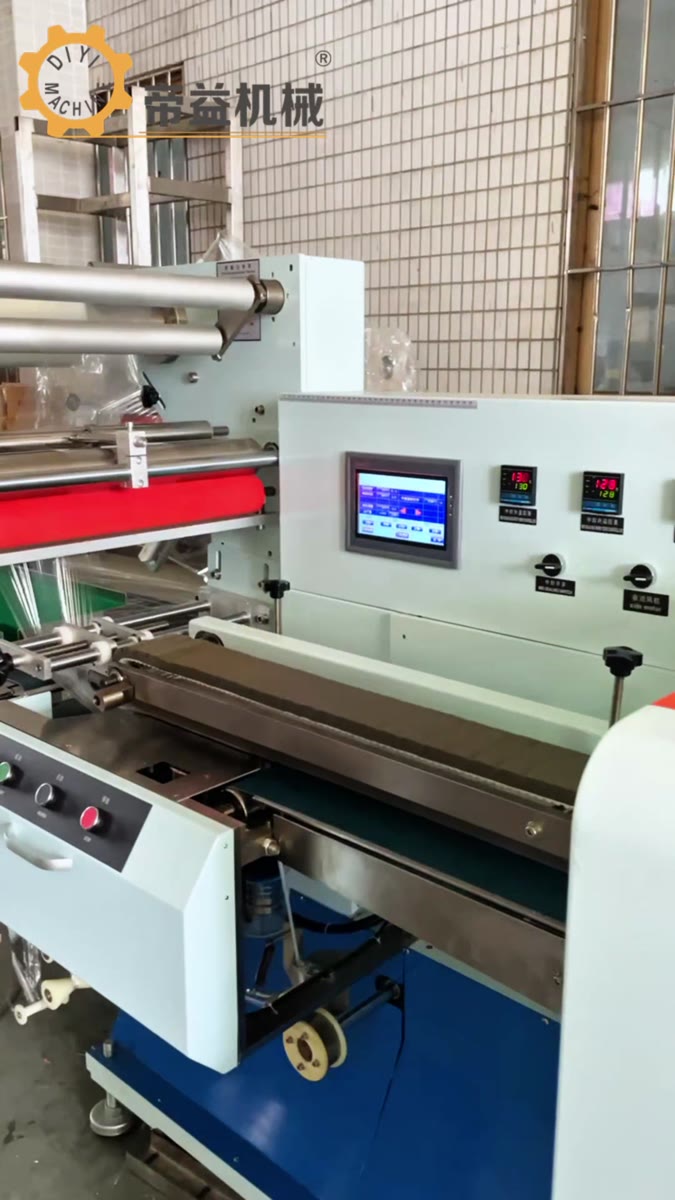
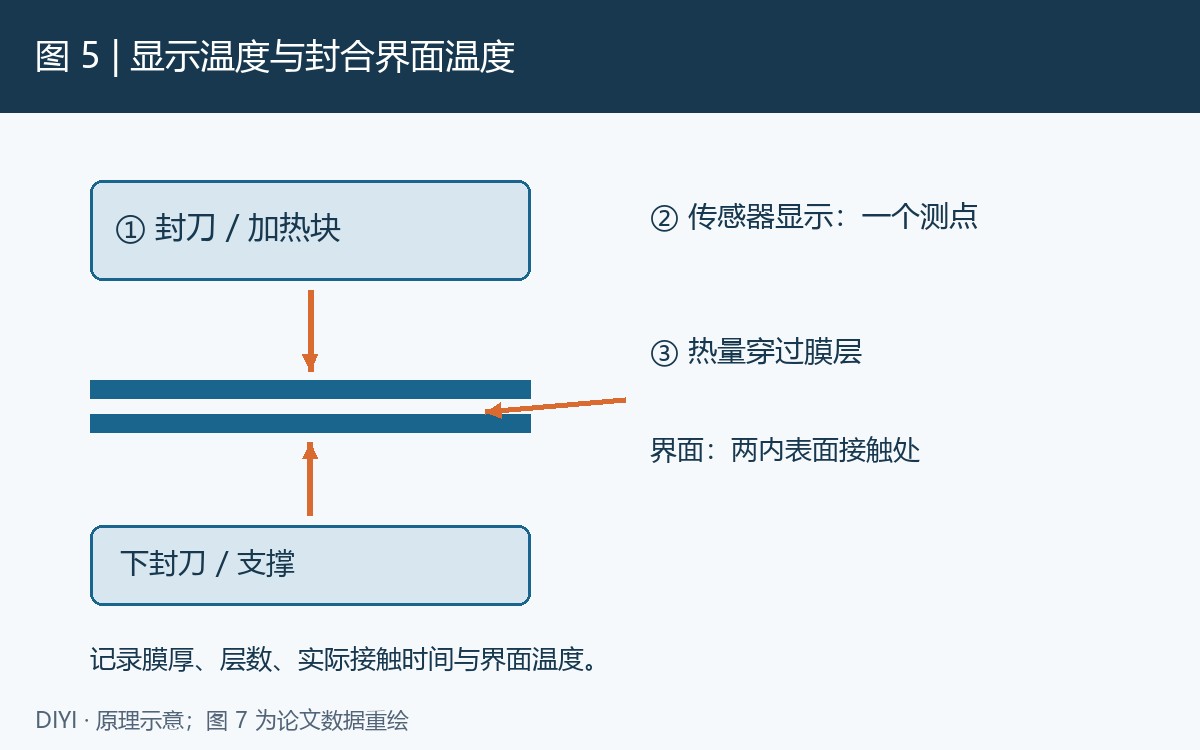
Meka与Stehling的研究把界面温度与封口表现联系起来,并指出:在其试验条件下,接触时间须足以达到所需界面温度;达到相同目标界面温度后,继续延时未必改善封口。过高温度配合较长作用时间和较大压力,还可能造成变形。[1]
现场应先区分“设定值”“传感器读数”和“膜层界面温度”。记录温度时注明测点与方法;具备界面测量条件时,将结果与设定值、传感器读数对照。冷机启动、短暂停机后复机和连续生产也要分开取样,覆盖不同运行状态。
输送速度提高后若封口变弱,先核查实际接触时间和交接动作的变化。对不同机构,要确认封刀实际闭合时间、滚轮接触路径或有效加热区长度。将整机循环次数、控制器时间参数与膜实际受热受压的时间分别记录。
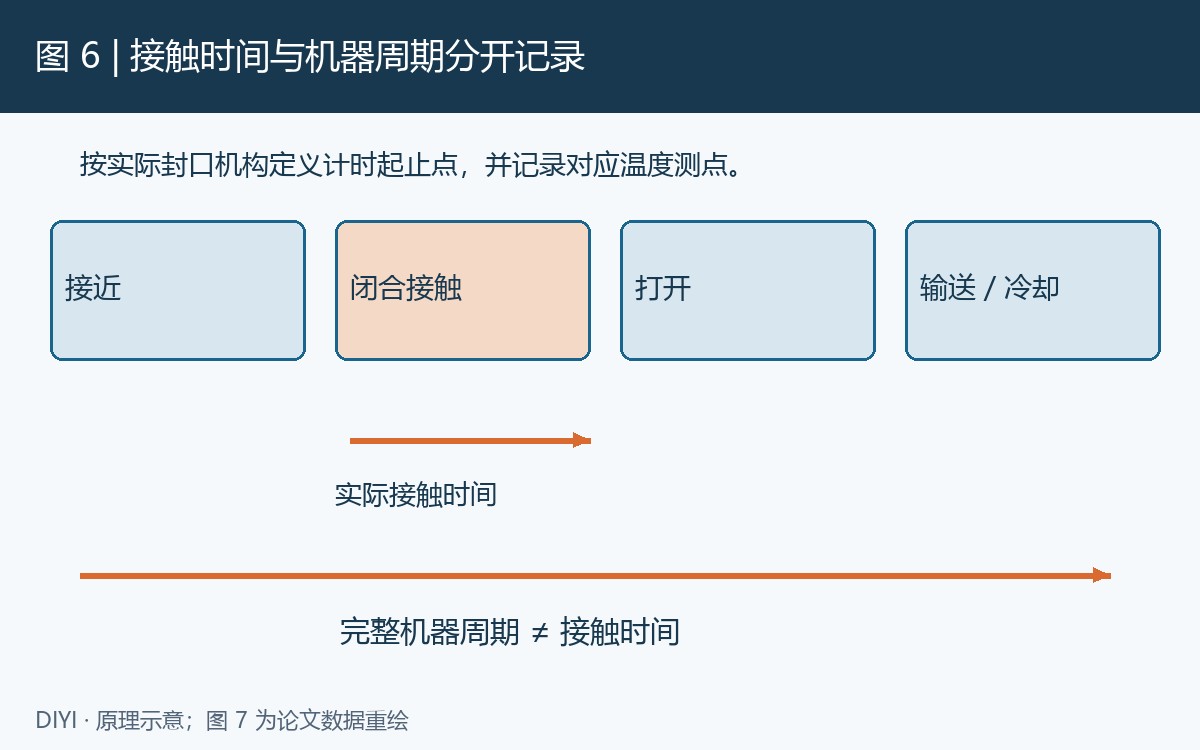
Yuan等对以LLDPE或LDPE为封合层的复合膜进行实验,发现封刀温度是主要影响因素,接触时间需要使界面获得足够热量;薄膜已展平、接触充分后,继续增加压力的收益有限。[2] 这提示现场先排除接触不均和膜路问题,再用小范围试验寻找参数组合。
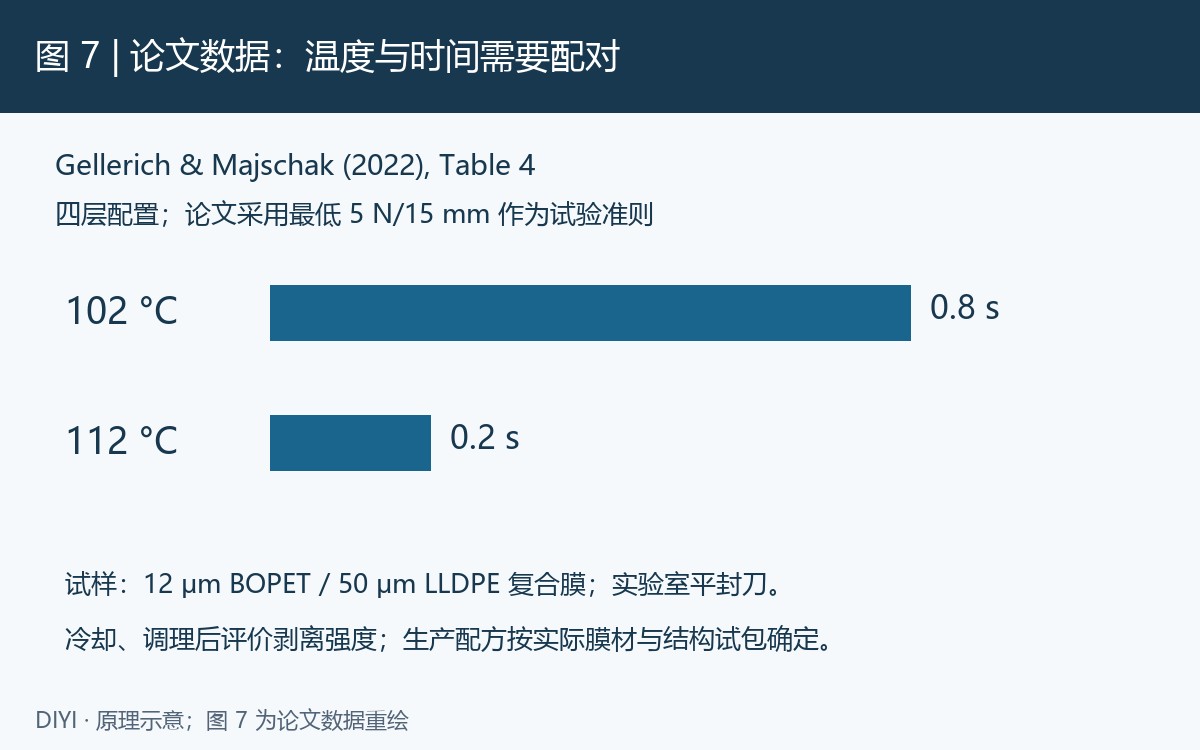
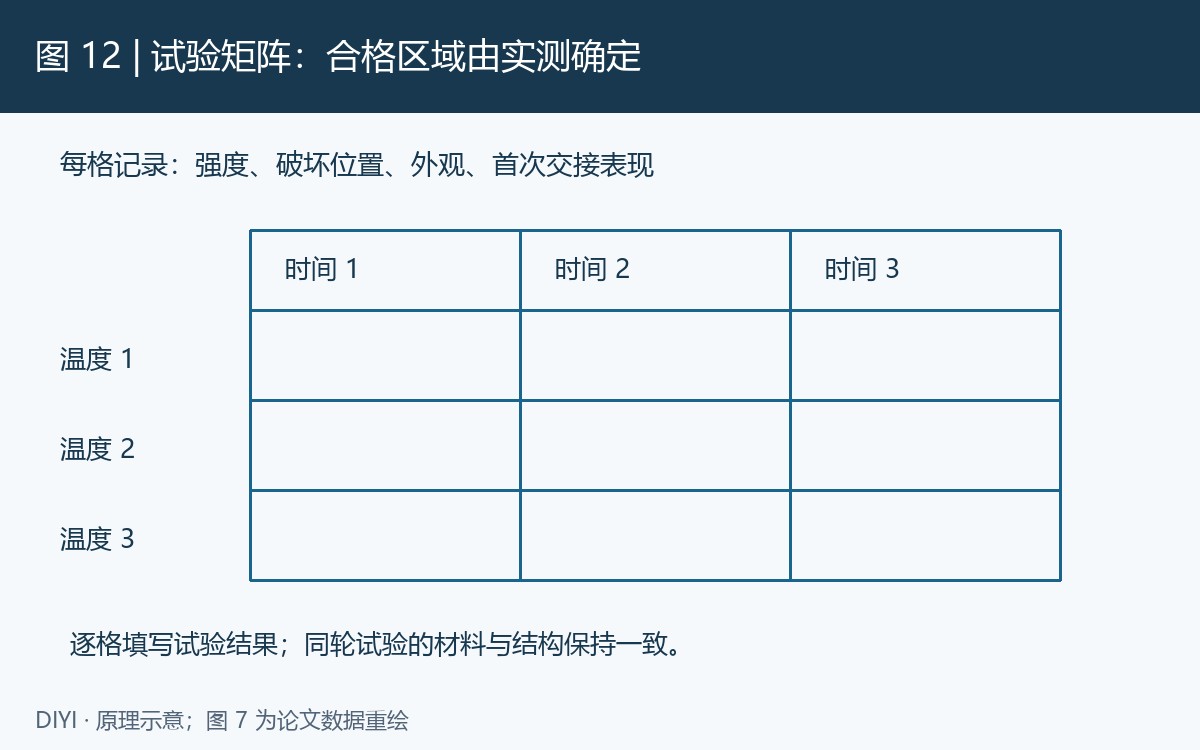
这组试验展示了温度与时间的配合关系。长型材试包可沿用成对记录和定点取样的方法,再结合实际袋口层数、端部几何、封刀接触与后续牵拉,建立对应膜材的生产配方。
封刀刚释放时,封口仍可能处于热态;后段的加速、摩擦或下垂会立即给它加载。冷却后的剥离强度与这一时刻的承载能力应分别验证。判断重点是开裂是否恰好发生在首次拉扯、失去支撑或速度变化的位置。
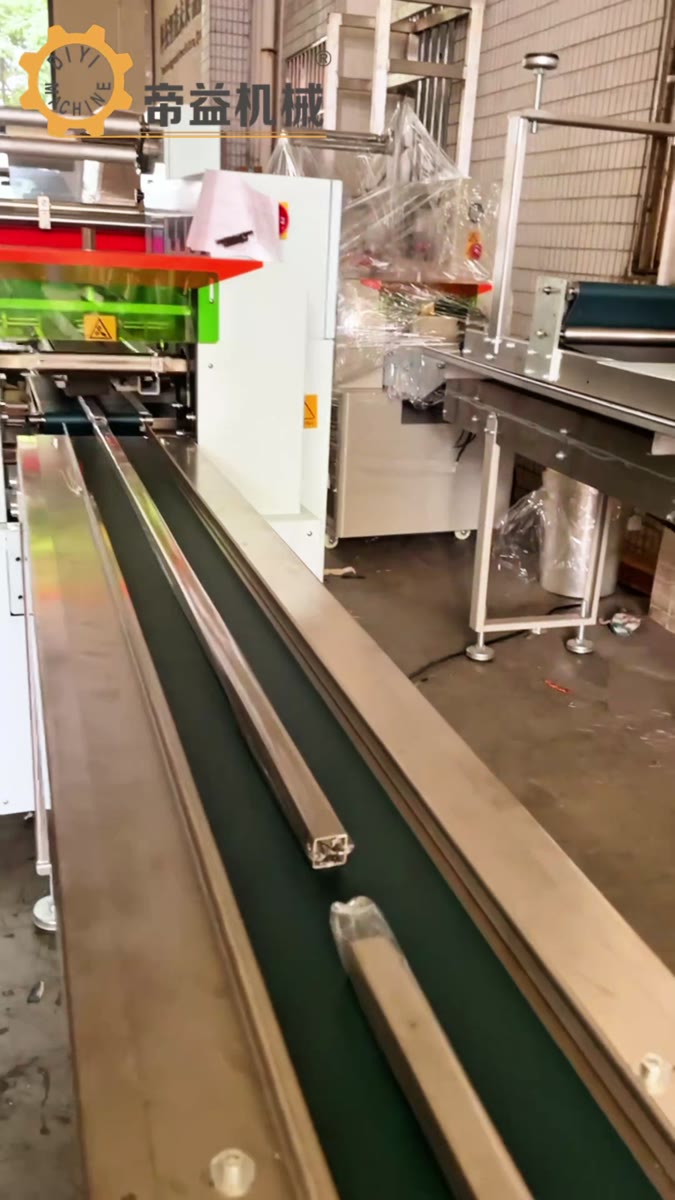
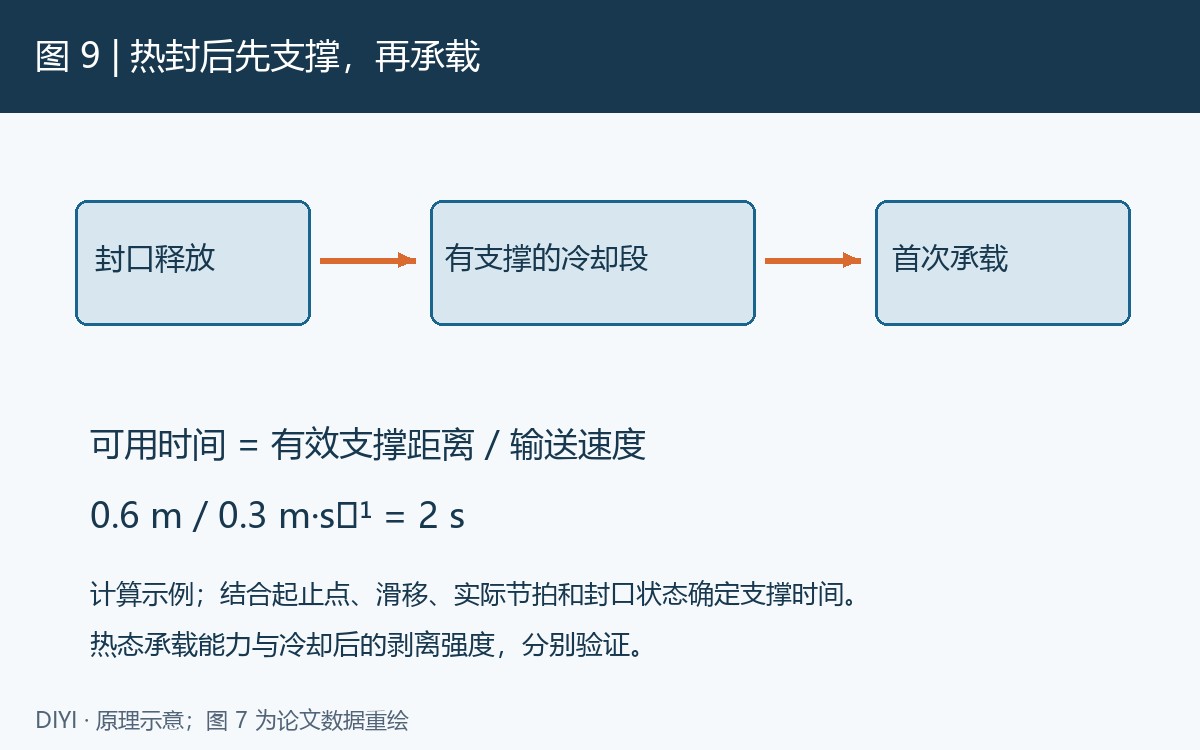
可在不改变封口参数的情况下,先检查支撑和速度匹配,再对比交接前后的样品。记录封刀释放点、首次受拉点、有效距离与实际速度;间歇设备还需记录动作时序。若只看产品总长或辊道总长,往往会高估真正可用的冷却时间。
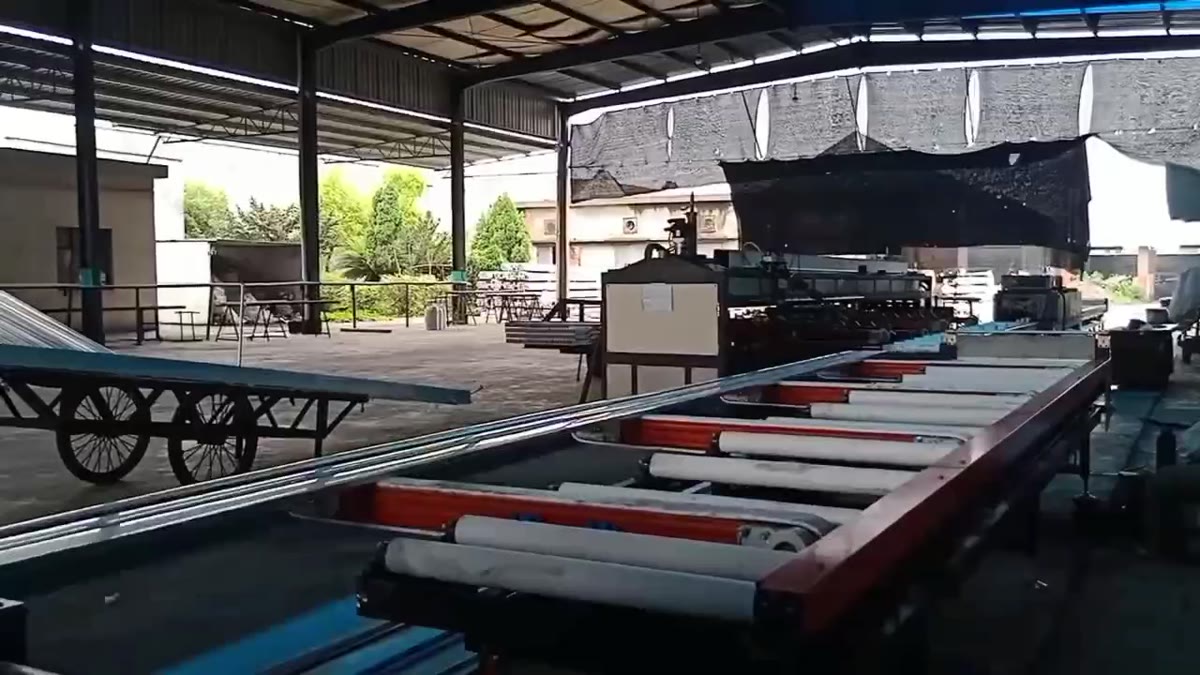
帝益枕式包装设备的现场素材提供了进料、包装机构与出料输送的观察视角。做方案评审或验收时,可以把这些接口逐段编号,要求现场记录与机构位置对应;将动作记录、对应样品与约定试验结果放在同一份验收记录中。
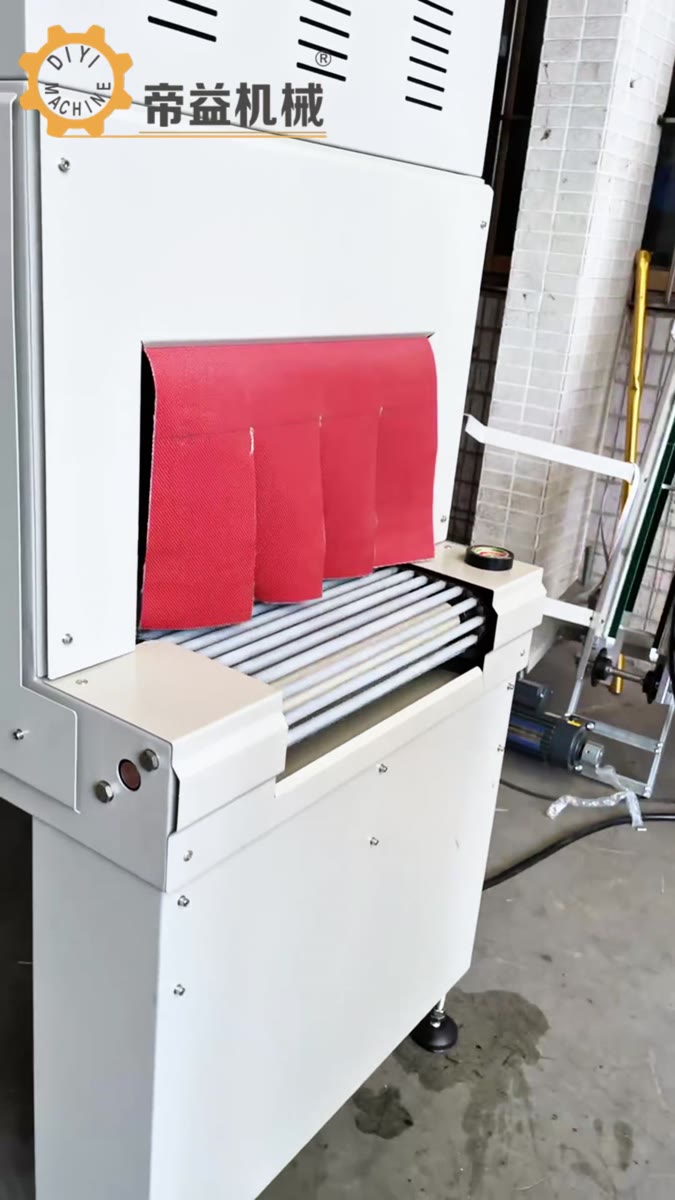
热收缩改变包装膜的形状与贴合程度;热封依赖相容封合面的结合。二者可能串联,但温度含义、作用时间和失效位置不同。袋口若在进入热收缩段之前已经开裂,应先定位上游问题;若通过热段后才出现,应保留热段前后对照样,并检查受热、收缩牵拉及后续支撑。
先确定验收用途,再确定方法和阈值。长型材外包装是否要求密封、防尘或仅防散开,应由供需双方明确;按用途约定密封性或固定要求,并用可重复的力值测试评价封口。需要剥离测试时,约定取样位置、试条宽度、拉伸速度、调理时间和结果表达。
| 记录项 | 至少写清什么 |
| 材料与结构 | 批次、膜厚、内外表面、折边层数、封口位置 |
| 机器与参数 | 机构类型、温度设定及读数、实际接触时间、压力设定的含义 |
| 样品与结果 | 位置、数量、冷却条件、峰值或平均值的定义、破坏位置 |
| 运行与交接 | 线速、停机复机状态、首次承载点、外观与表面保护检查 |
同一轮先固定材料和几何,只调整一个主要因素;找到连续合格的候选组合后,再检验膜批变化、正常速度波动与停机复机。从连续合格的参数区间中选择生产配方。保留未封膜、合格样和失败样,照片中放入样品编号与尺度,才能区分界面剥开、膜体撕裂和封口边缘变薄。
先记录发白和起皱的位置。对照封刀接触、局部膜层、材料方向及破坏位置,再比较不同温度—时间组合;夹料、拉伸和局部压力也需要排查。
降速可能改变接触时间和冷却时间,也可能改变牵拉。应分别记录这几项,确认是哪一个环节改善,才能判断恢复产速后是否仍有效。
增加“封口释放至首次承载”的现场观察,并与冷却后取样测试配对。把发生时刻、位置和样品编号记录在同一张表上,比只拍一张完整包装照片更容易定位原因。
[1] Meka P.; Stehling F. C. (1994). Heat sealing of semicrystalline polymer films. I. Calculation and measurement of interfacial temperatures: Effect of process variables on seal properties. Journal of Applied Polymer Science, 51(1), 89–103. DOI: 10.1002/app.1994.070510111.
[2] Yuan C. S.; Hassan A.; Ghazali M. I. H.; Ismail A. F. (2007). Heat sealability of laminated films with LLDPE and LDPE as the sealant materials in bar sealing application. Journal of Applied Polymer Science, 104(6), 3736–3745. DOI: 10.1002/app.25863.
[3] Gellerich P. A.; Majschak J.-P. (2022). A new characterization approach for heat sealing of polymer packaging films identifying optimum sealing parameters using Pareto-based trade-off analysis. Journal of Applied Polymer Science, 139(44), e53094. DOI: 10.1002/app.53094.
资料说明:现场图片与视频来自帝益本地设备素材;图2、5、6、9、12为原理及记录示意,图7据论文数据重绘。试包记录应绑定膜材、包装结构与对应样品。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

