


木托成型设备处理木制支撑件的制作,选型依据首先是成品图纸和木料清单。设备的成型能力与成品木托承载能力应分别确认。

木托成型、木方整理和木方捆扎是不同任务。规划型材包装配套时,应按需要交付的木制支撑件和现场工序分别提出要求。

单扎套袋处理已按要求合料的整扎型材。全自动与半自动的差异,应落实到合料、袋口处理、套袋、切断和接料由谁完成。
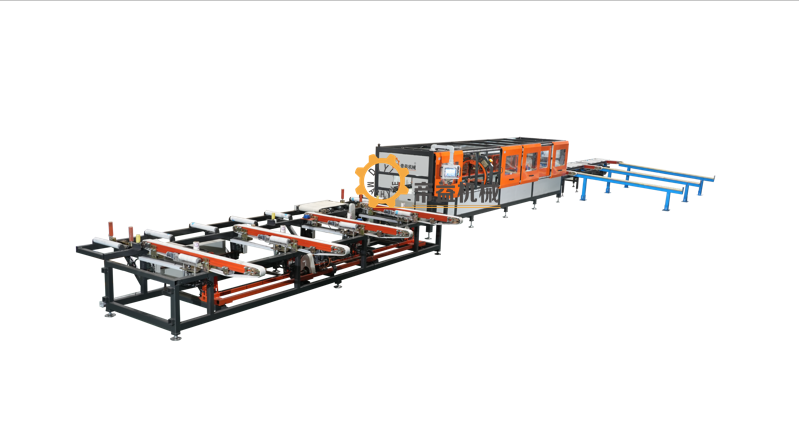
型材缠绕可以按要求形成外部包覆,但包装膜不能保证消除所有转运划伤。应在缠绕出口和后续搬运后分别检查,找出损伤最早出现的位置。
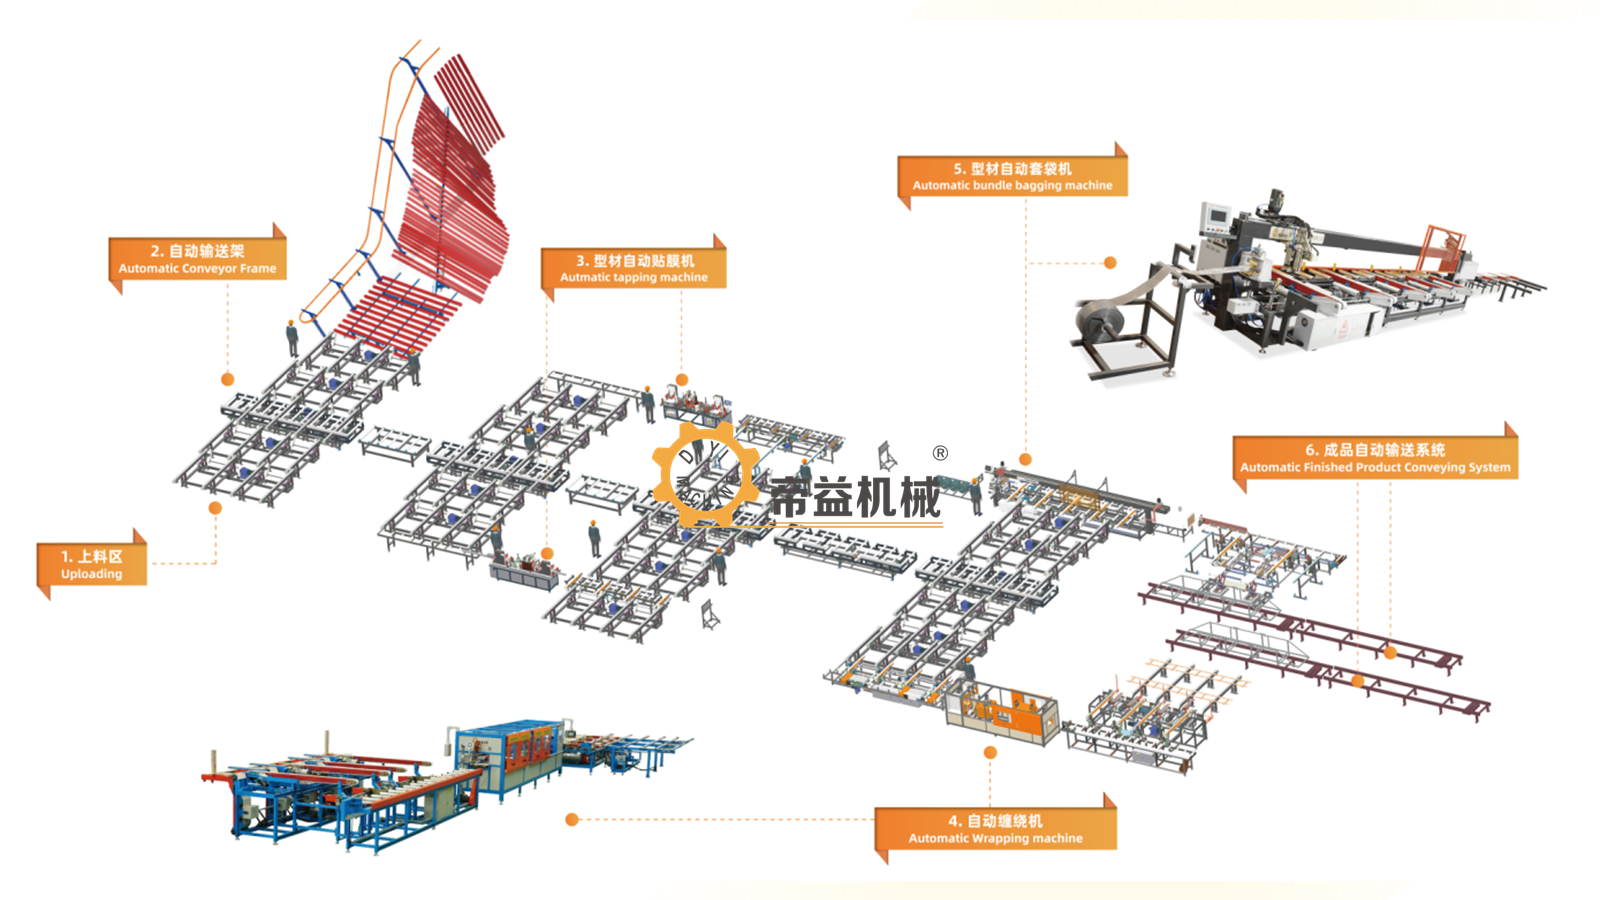
评估包装自动化,应比较相同规格与交付质量下每件合格成品的成本。主机速度提高或某个岗位工时释放,都不能直接当作整厂固定收益。

异型截面贴膜需要在实际截面上标明保护面,再核对贴附、分离和收料。平面能够贴合,不表示凹槽、转角和突出边缘也自动满足要求。

沉降式包纸方案应把供纸、型材到位、折包、固定和出料作为完整流程确认。打胶、胶带或两端捆扎的组合需要对应具体机型。

多面贴膜维护应围绕本机膜路、接触机构和物料支撑建立点检表。不同工位与截面使用不同工装,不能套用其他贴附设备的精度或保养周期。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

