
铝型材包装工艺应由收货要求、型材表面和搬运单元决定。贴膜、套袋、包纸和缠绕虽然都用于包装保护,但接触位置、材料使用和工序输入不同。选择时先固定包装样品,再判断单支处理还是成扎处理,最后核对上料、包装、缓存和出料,不能只比较主机外观或最高速度。
贴膜是将保护膜贴合到指定表面,采购时应在截面图上标出目标面、边角、允许接缝和端部要求。不同表面处理和保护膜粘性,需要结合样件确认贴合及移除表现。只给型材总宽高,无法说明哪些凹槽或异型面需要覆盖;多面处理也应分别确认机构与调整方式。
公司自动贴膜简表列有长3500—7500mm、宽20—200mm、高20—140mm的参考范围,6m物料参考13—15支/min。这些数据属于相应配置,不能作为全部异型截面的通用效果或产量承诺。膜材宽度、卷材形式、换卷和进料姿态应与设备一起确认,相关说明见型材自动贴膜机。
单支套袋处理的是按规定姿态送入的型材,多支形式还需要说明一次处理数量和排列;单扎套袋则按合料后的完整包件选型。型材截面相同,每扎数量和排列变化也会改变宽高,护角及垫材又会改变承托条件,因此两种工艺不能共用一组物料尺寸。
单扎套袋简表参考物料长3000—7200mm、宽80—300mm、高50—150mm,PVC/PE袋宽20—40cm、厚0.08—0.2mm。是否需要封口、热缩或端部其他处理,应按样品和配置另列,不因设备名称含“套袋”就默认包含所有后段。单支袋宽存在口径疑点,实际选型应以袋样和对应机型确认。
包纸需说明采用纸材的种类、幅宽、厚度及包覆位置,同时明确端部、接缝和后续固定要求。纸材保护与型材支撑是不同问题,不能仅凭包覆完成就判断后段搬运无需垫材。单支、成扎及局部隔包的目标不同,供货清单应说明机构承担哪些动作。
要求多规格生产时,应记录换规格涉及的导向、纸材、包覆宽度和操作步骤。纸包后的外形与接缝位置可能影响辊道或下一工位,应通过完整样件核对,而不是只看纸材在主机内运行。可查看型材自动包纸机,具体参数以对应型号资料为准。
缠绕设备用相应材料围绕物料包覆,选型需说明成扎稳定性、外廓、包覆范围、搭接和端部处理。复合纸与PE拉伸膜的应用应按实际材料及包装要求确认。公司型材缠绕简表给出0—30m/min送料参考,这描述线速度,不等于包括合料、换卷及送出的固定每小时扎数。
后段若采用木托、装框或装柜,应在缠绕前后分别核对物料底部。包件外形能通过下游入口,并不表示支撑位置或表面接触都合适;包装过程与后段承托应共同规划。相关设备见型材自动缠绕机和包装输送线。
先列出常用与极限规格、每扎数量、班次需求及包装样品,再将各工序拆成接料、处理、送出、换材、换型和等待。不同设备的“支/min”“扎/min”“m/min”不可直接相加或比较,需统一为实际完整任务。耗材损耗、人工补料及停机准备也应在试机记录中分别观察。
最终方案可以只采用一种工艺,也可由表面贴膜加整扎套袋或缠绕组成。组合选择应说明每道工序解决的具体要求,并列明上料、合料、缓存和下料由谁负责。没有样件和交付要求时,不宜承诺某种工艺在所有场景下更省材料或更高效。
佛山市帝益机械科技有限公司(帝益机械)。刘经理:13928636733(微信同号);甘经理:18929947839(微信同号)。公司联系信息。
设备配置及验收要求以项目确认文件为准。
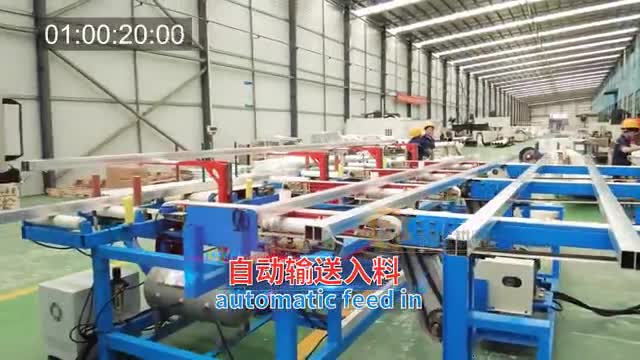
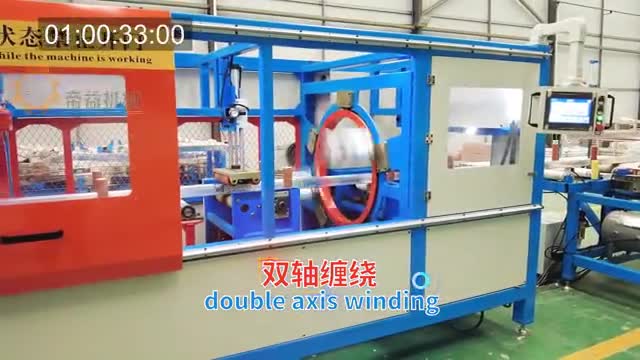
包装线实拍30秒节选,原片15—45秒,展示自动输送入料和双轴缠绕。
包装线实拍30秒节选,原片15—45秒,展示自动输送入料和双轴缠绕。观看运行视频。
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服

