产品介绍
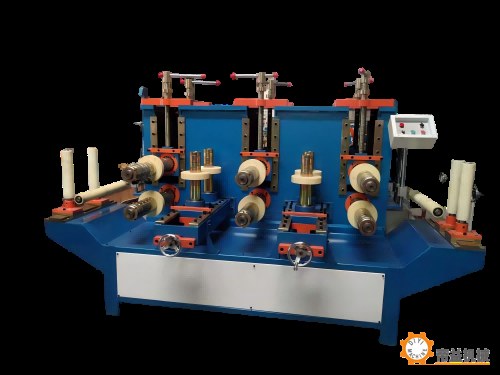
帝益机械铝型材整型机用于型材形态偏差的修整,采用辊轮组合和链传动送料。工件按指定姿态通过整型区域,辊轮配合完成修整,再送往复检或后续加工工位。适用性主要取决于截面、壁厚、材质状态和变形位置,先用实际样件确认,再选择机型。
设备可按客户的截面规格、修整要求、表面接触限制、长料上下料方式和车间布局定制机型,匹配辊轮、导向、支撑与输送接口。
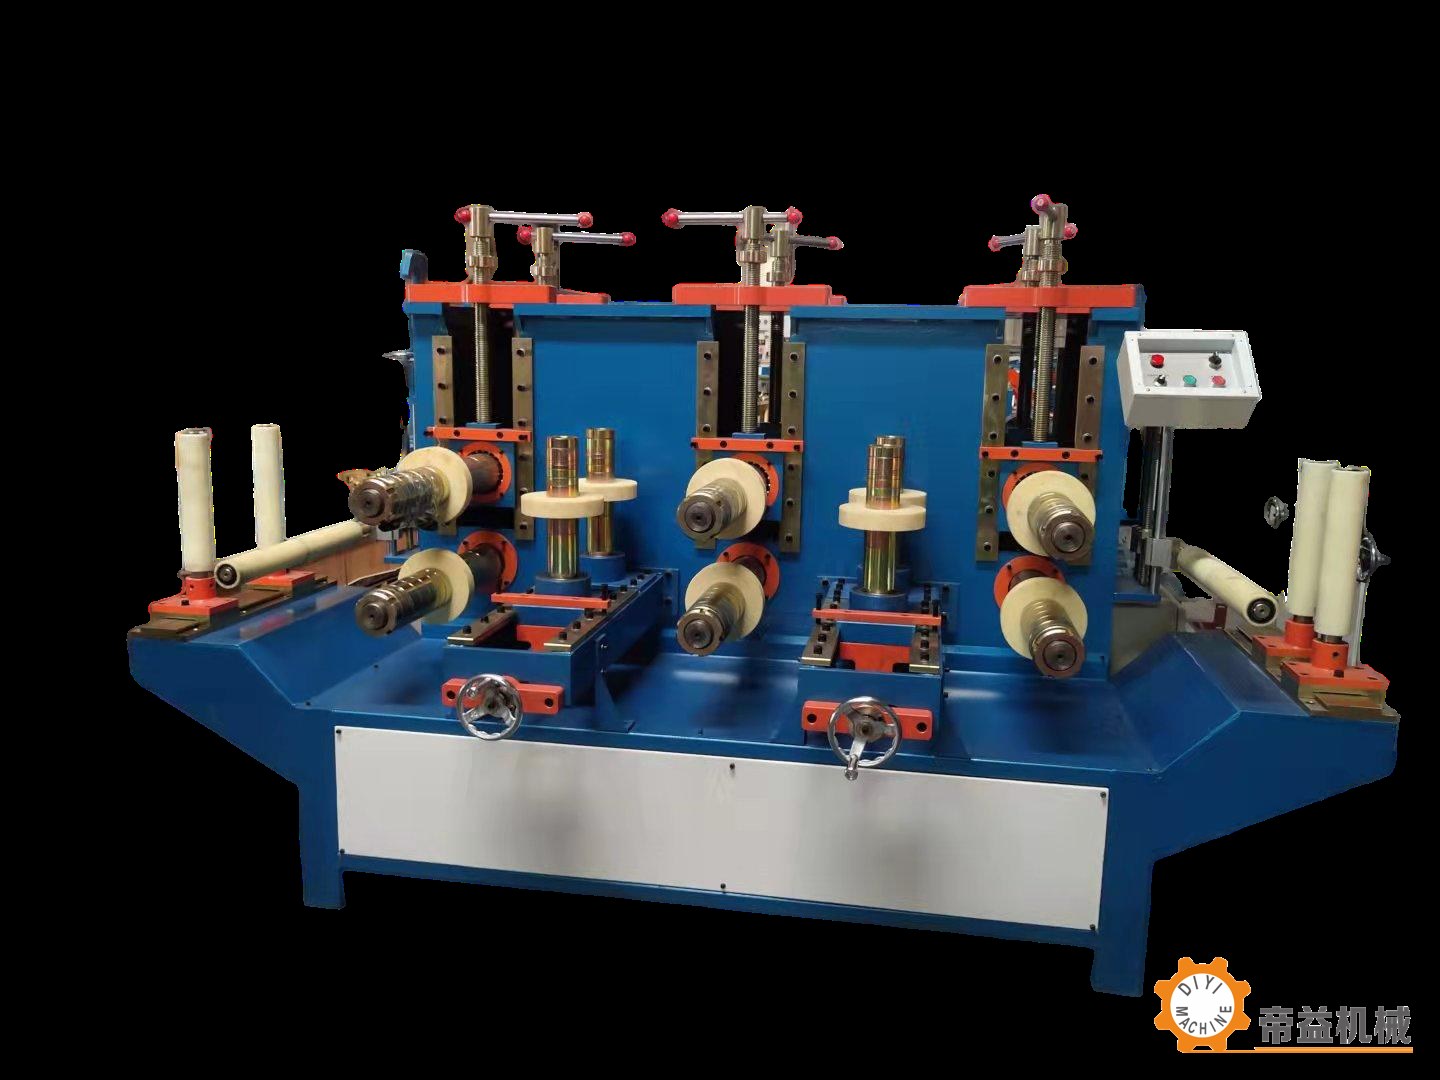
| 项目 | 参数与适用条件 |
|---|---|
| 外形尺寸 | 约3000×1600×1900mm,不含长料进出、操作及检修通道 |
| 总功率 | 约3kW,随具体配置确认 |
| 最大整型截面 | 宽600mm、高300mm,截面轮廓、壁厚和材质需试样确认 |
| 传动方式 | 链传动 |
| 送料速度 | 0—30m/min,按修整效果选择运行速度 |
| 上下辊中心距 | 0—400mm,此值为结构调整范围 |
记录来料状态:提供截面图、壁厚、材质状态、长度及变形照片,说明是弯曲、局部轮廓偏差还是其他几何问题。
确定验收要求:约定检测基准、测量位置、允许偏差及表面外观要求,说明后续切割或装配需要达到的状态。
代表性样件试机:覆盖常用规格与较难处理的工件,检查辊轮接触、进出料支撑及修整后的测量结果。
匹配生产工位:按最长工件规划进出料支撑、操作位置、检修和转运通道,再确定前后设备的输送接口。
截面与辊轮:按实际轮廓和允许接触部位选择辊轮、限位及导向结构,兼顾主要规格的换型需求。
长料支撑:按最短、最长工件和单支重量配置进出料架,控制悬伸和过渡位置的支撑。
表面要求:明确已处理表面的外观标准与接触限制,试机时同时检查几何尺寸和表面状态。
联线方式:按修整工序所在位置,确认独立运行或与前后输送联动,并设置就绪、缺料、满料及故障停机信号。
还需看壁厚、刚性、合金状态和变形位置。相同外形宽高的型材,也可能需要不同辊轮和支撑方式;用样件验证后再确定适用规格清单。
合适速度由修整效果和连续送料稳定性决定。试机时检查处理后的几何偏差与表面状态,实际班产还要计入上下料、换型和复检时间。
在约定基准和相同测量位置记录处理前后状态。验收样件覆盖主要规格及困难工况,分别检查尺寸、形态和外观,便于后续生产按同一方法复检。
可以按现场工序设计进出料接口。需提供输送高度、进出料方向、最长工件、已有设备布局,以及修整前后的表面保护方式。
需要定制型材整型机,可提交截面图、变形样件和检验标准,沟通辊轮与输送配置。
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服