产品介绍
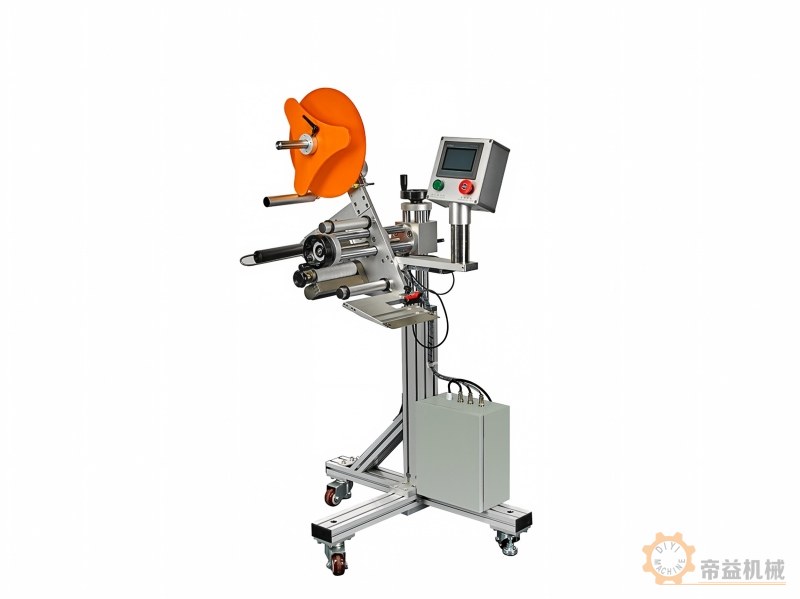
流水线贴标设备用于在约定的包装表面位置贴附标签,并与物料定位、输送及出料节拍配合。标签内容、尺寸、粘贴位置和数据来源应在选型前明确。
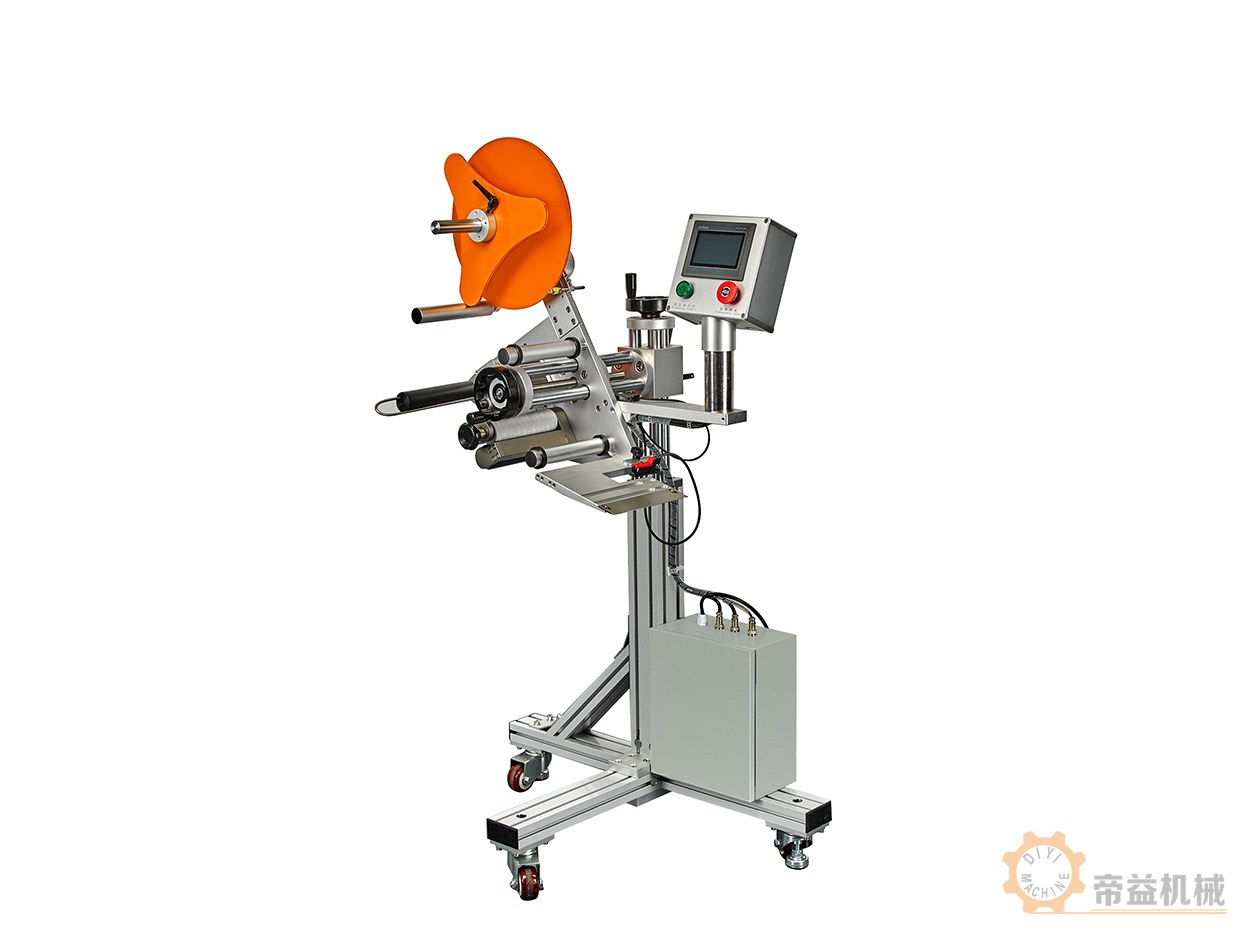
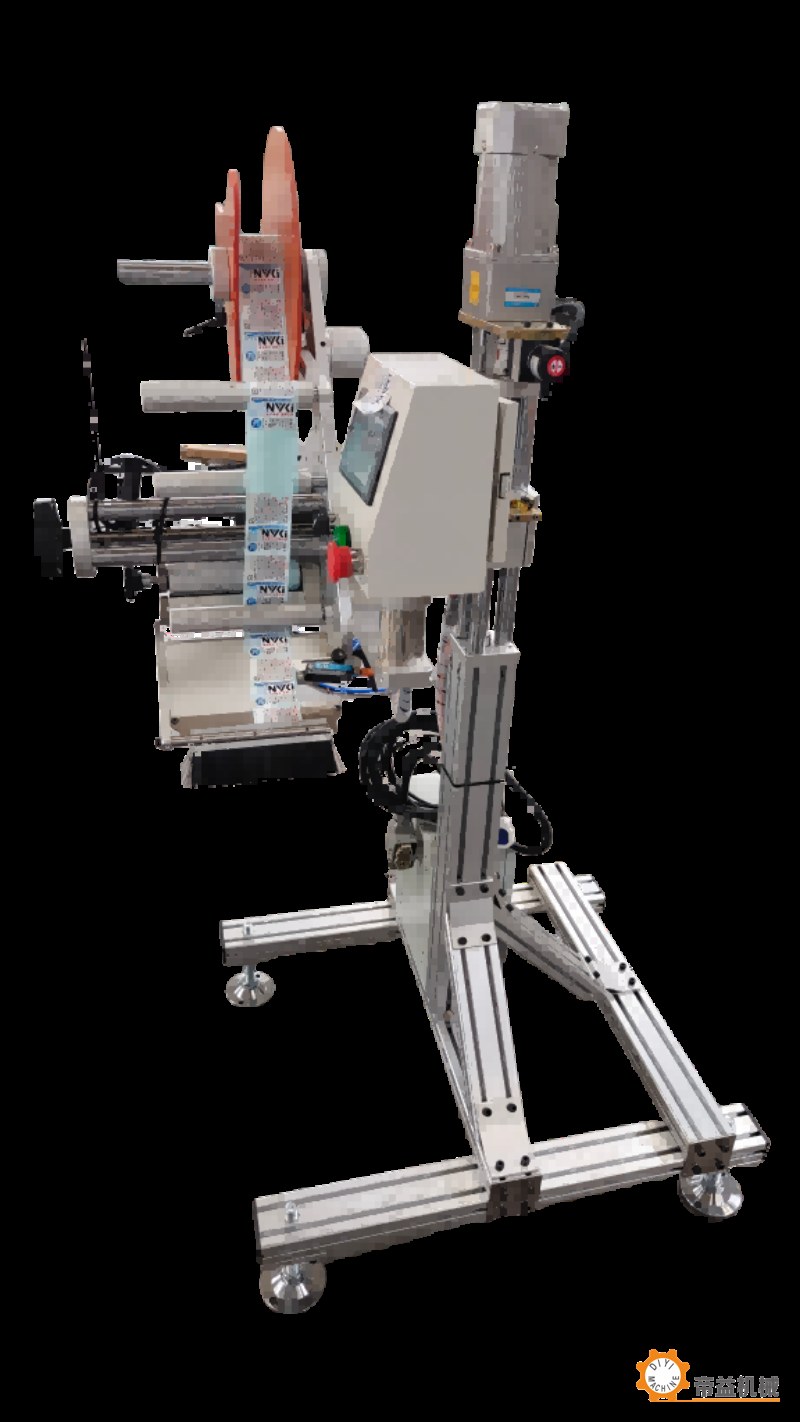
工作过程为包装物到位→定位或检测→标签供给与贴附→出料检查。实际检测方式、贴标面、标签供给形式和操作分工,按具体设备配置核对。打印、扫码、数据采集及管理系统接口是否具备,应单独列入配置清单。
型材或成扎包装外形、贴标表面的材质和状态。
标签实物、尺寸、底纸、胶粘性能及目标位置。
标签内容来源、是否需要实时打印或扫码校验。
现有输送高度、速度范围、物料间距及换规格频次。
前后段设备信号和现场可用空间。
贴标速度、定位要求、适用标签范围及数据接口按具体型号和样品核定;不能将贴标主机默认视为具备完整追溯系统。曲面、不平整包装、易起皱膜面及特殊标签建议提供实物试贴。
需要核对标签与底纸规格、卷绕方式、胶粘性能和贴附表面,以实物试贴确认供标及贴附效果。
应结合出料姿态、物料间距、输送速度和标签信息来源确认接口,明确哪些属于主机、哪些需要额外配套。
查看包装输送与整线配套|提交标签样品与包装物规格,获取贴标配置建议
帝益机械可按客户的包装外形、标签尺寸、贴标位置和输送节拍定制贴标工位。长型材联线应用需单独设计输送支撑、触发位置及物料间距;下表小件配置的长度范围与速度不直接用于长型材。
贴标位置:上表面或指定平面、标签距端头的位置、标签方向及包装接缝避让。
供标与内容:预印卷标或在线打印,确定底纸、卷绕方向和标签信息来源;需要打印、扫码校验或系统对接时单列配置。
输送接口:现有滚筒或皮带高度、进料姿态、间距、停靠方式以及下游满料时的处理逻辑。
验收样品:提供实物包装、现用标签和典型大中小规格,检查贴附位置、起皱、漏标与剥离状态。
先检查贴标区域是否平整、干燥,是否存在接缝、气泡或灰尘。包装膜松弛时应先改善支撑和包装状态,再通过样件试贴确定标签材质、胶性与贴附机构。
按实际包装物和标签连续运行,记录供料、定位、贴标、打印等待及出料的完整节拍。换标卷、换规格和标签信息切换时间也应计入生产安排。
| 配置版本 | 小件贴标配置(长型材联线另配) |
|---|---|
| 适用物料与载荷 | 适用小件长20—200mm、宽20—450mm、高0.2—100mm |
| 参考尺寸 | 约长850mm、宽730mm、高1600mm |
| 功率与供电 | 按具体驱动、打印与控制配置确定 |
| 速度及工况 | 约15—20件/min,受产品、标签尺寸与人工操作影响 |
| 适用条件 | 标签长20—200mm、宽20—250mm、厚0.1mm;底纸10—90mm宽且5—90mm长时精度参考±0.2mm,大规格参考±1mm,均不含来料公差 |
| 上下游接口 | 长型材应用需另核对贴标位置、触发方式和输送配套,不能把小件范围直接外推 |
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服